

Un chapitre dans l’histoire de l’automatisation pour la construction métallique

Depuis des décennies, le groupe Liebherr n’a cessé de repousser les supposées limites de l’automatisation sur ses sites de production. Aujourd’hui, et pour la première fois, le fabricant d’engins de chantier assemble de manière entièrement automatisée des ensembles de composants complexes dans son usine à Telfs (Tyrol), en Autriche, laquelle dispose d’une cellule de fabrication autonome développée et construite par Yaskawa et équipée de trois robots industriels Motoman.
Pour bien comprendre les raisons de la croissance du groupe Liebherr, il faut se pencher sur son usine autrichienne. C’est ici, dans le « Tyrolean Oberland », que sont fabriqués des bulldozers, des chargeuses, des chariots télescopiques et des poseurs de canalisations. De plus, il est prévu d’augmenter considérablement la production, comme l’explique Jürgen Vizvary, responsable de la gestion de projets de production chez Liebherr Werk Telfs GmbH : « Nous poursuivons un objectif à long terme sur notre site basé à Telfs : produire plus de 3 000 unités par an. Pour y parvenir, nous devons nous concentrer en permanence sur l’automatisation dans le développement de l’usine. »
Dans le cadre d’un projet phare pour le pôle de construction métallique du groupe Liebherr, Jürgen Vizvary et ses collègues se sont attelés à automatiser la production de trois types différents de trains de chenilles de bulldozers, qui étaient auparavant pointés et soudés à la main. Et les attentes sont grandes, comme l’explique le chef de projet : « L’approche reposait sur un concept de haute performance : un soudage entièrement automatisé permettant des procédés de soudage à forte puissance et entièrement paramétrable. Un autre objectif était d’atteindre une qualité maximale et reproductible, tout en augmentant le potentiel d’optimisation des composants et des procédés de soudage. L’accent est mis sur la production de composants hautement intégrés de grande taille en quantités moyennes, soit environ 500 unités par an. »
Par ailleurs, une autre exigence est à prendre compte car non seulement les processus de pointage et d’assemblage doivent être automatisés, mais également la manutention complète de tous les composants qui composent la pièce finie. Selon Jürgen Vizvary, il s’agit « d’un éventail varié de pièces métalliques, allant des pièces découpées au chalumeau ou au laser, aux pièces moulées et aux matières premières présentant différentes tolérances de fabrication, qui sont finalement assemblées pour former un élément métallique de haute précision ».
La solution ? Une cellule de soudage robotisée entièrement automatisée
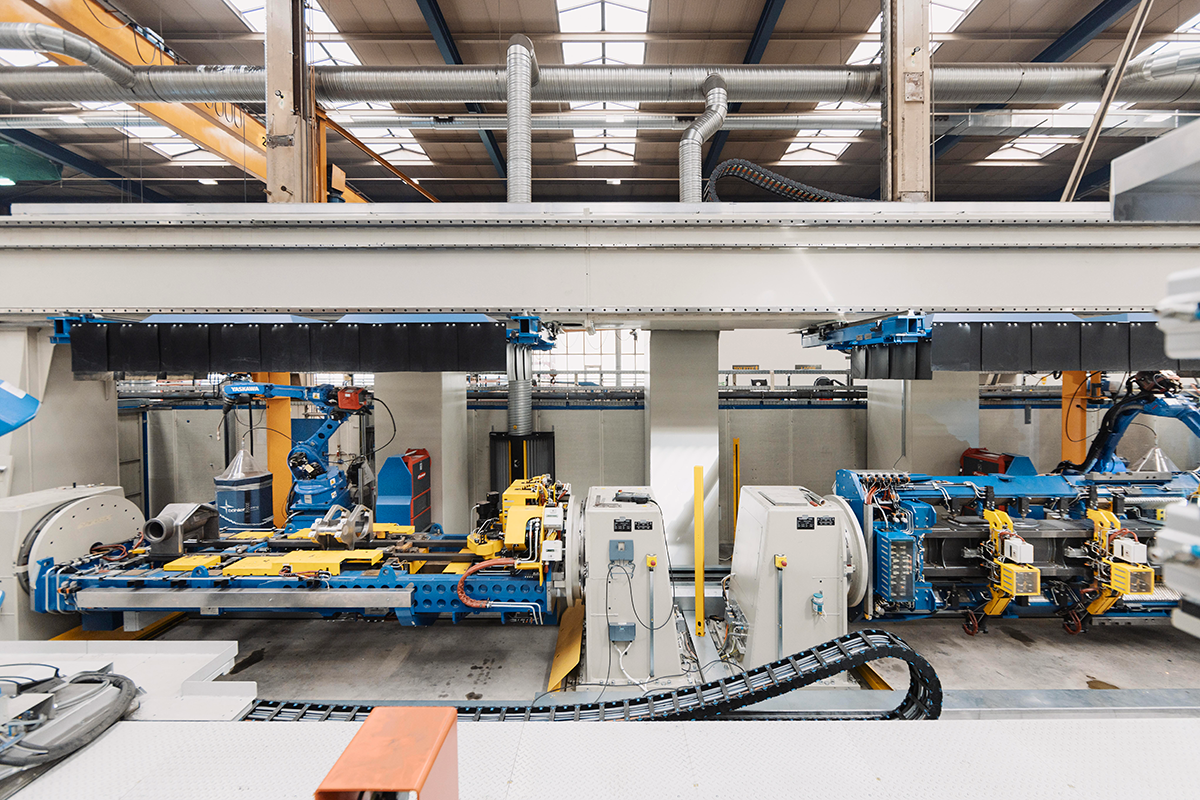
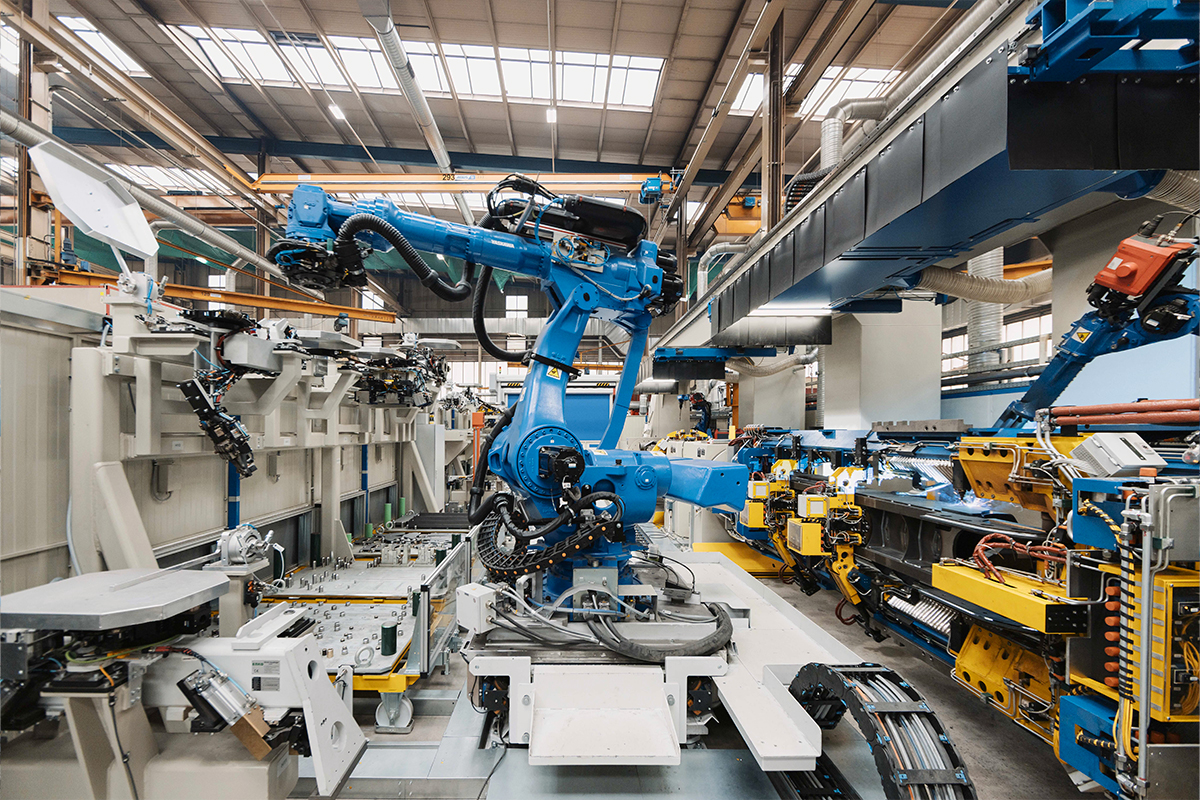
Lors de la recherche de la solution la plus adaptée à cette tâche exigeante, le choix s’est porté sur une cellule de soudage robotisée entièrement automatisée conçue par Yaskawa. Le concept de l’installation regroupe au total quatre postes de travail, deux zones de soudage et deux zones de manutention, sur une zone d’environ 22 mètres de long et 8 mètres de large.
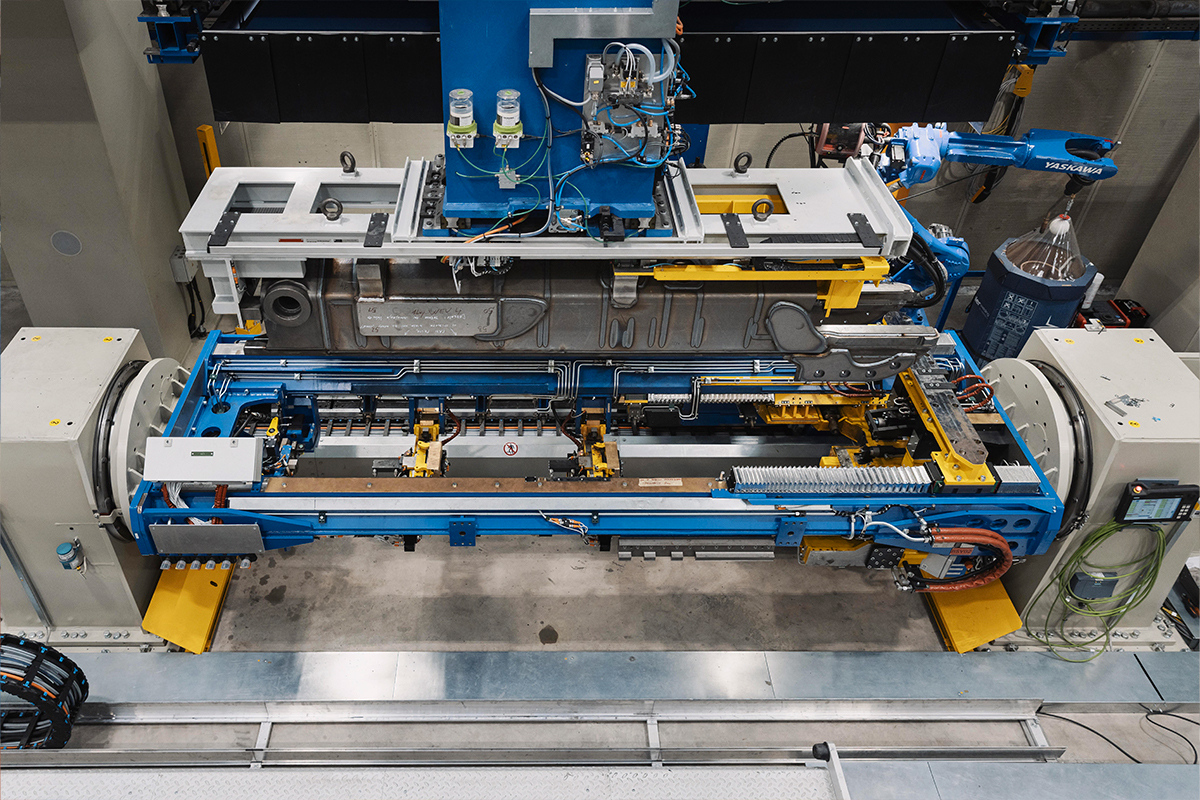
Au niveau de la première station (zone de soudage 1), un robot pointe et soude automatiquement les composants selon la séquence de soudage demandée. Un second robot prend ensuite le relais pour acheminer le composant vers la deuxième station (zone de soudage 2) en vue de la suite du traitement.
Les deux robots de soudage sont pilotés par un robot de manutention, qui occupe le troisième poste (zone de manutention). Celui-ci prélève les pièces distinctes correspondantes dans les différents emplacements de stockage situés en amont de la chaîne de fabrication, à l’avant de la cellule. Installé sur un rail au sol, le robot de manutention peut couvrir une vaste zone de travail et atteindre facilement toutes les positions requises dans la cellule. Le robot est équipé de différentes pinces, pouvant être changées automatiquement et permettant de saisir avec précision différentes pièces.
La quatrième station de la cellule entièrement automatisée se charge enfin de l’enlèvement ou du convoyage des pièces finies grâce à son propre portique de manutention, notamment via à une pince polyvalente spécifique.
Grâce au système d’accumulation ainsi qu’à toutes les mesures de sécurité nécessaires, cette configuration de la cellule permet un fonctionnement entièrement automatisé, de sorte que le troisième poste de travail puisse fonctionner même sans aucune intervention humaine. Au total, ces mesures d’automatisation ont permis d’augmenter la production de plus de 50 %.
Un fabricant complet en robotique
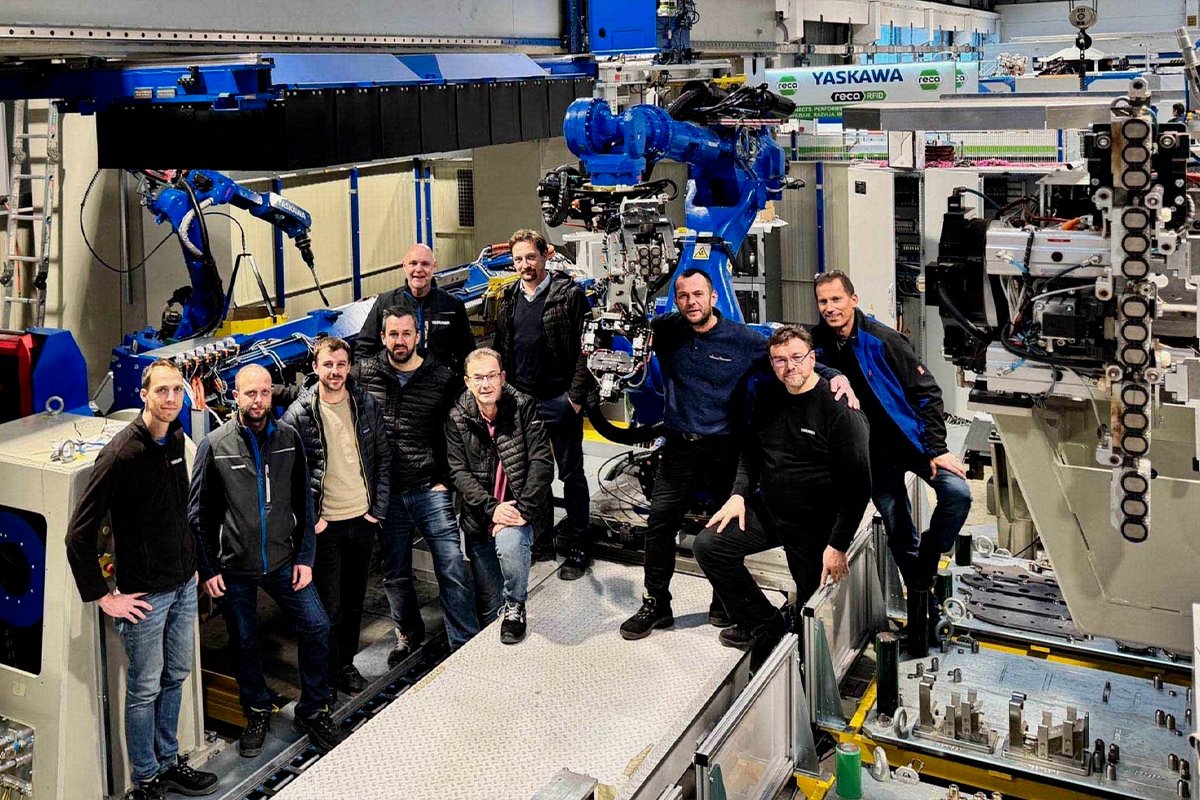
La valeur ajoutée apportée par Yaskawa pour ce projet ne réside pas seulement dans la conception de la cellule : l’entreprise, qui dispose de ses propres sites de production en Bavière et en Slovénie, est également fabricante de ses robots de soudage et de manutention, mais aussi des positionneurs, des tables et des rails.
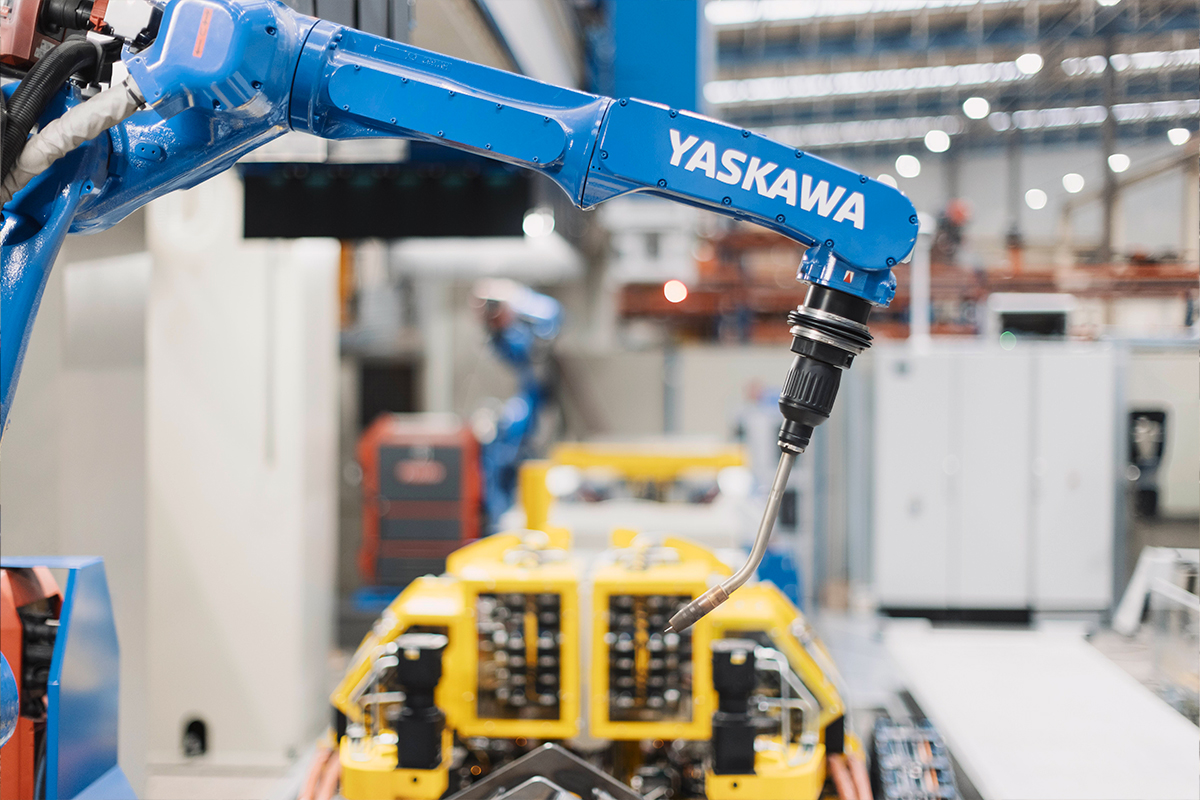
Les robots de soudage sont deux robots industriels Motoman AR2010 à 6 axes spécialement conçus pour répondre aux exigences du soudage à l’arc. Avec une grande zone de travail de 2 010 mm, comme leur nom l’indique, et une capacité de charge pouvant atteindre 12 kg, ils sont idéaux pour le soudage de pièces volumineuses.
Chaque robot est équipé d’un chariot pour véhiculer le fût de fil, le générateur de soudure ainsi que la station de préchauffage. Les deux bras robotisés utilisent un rail de guidage commun d’une longueur d’environ 12 m, qui est entièrement intégré au système de commande du robot en tant qu’axe robotique externe. Il s’agit d’un Motoman GP600 issu de la série polyvalente GP, signifiant « General Purpose », possédant 6 axes et une charge utile de 600 kg, opérant quant à lui dans la zone de manutention.
Deux positionneurs W5000 jumelés et robustes sont placés dans chaque zone de soudage et les pièces y sont bridées à l’aide de dispositifs spéciaux avant assemblage. La charge maximale entre les pointes est de 10 tonnes. De plus, chacun des quatre positionneurs possède sa propre gestion d’axes et ils sont synchronisés par deux selon un principe de « vague électrique ». Le rail du portique XZ de 16 mètres de long est de fabrication Yaskawa et est géré par des variateurs également produits par Yaskawa.
À la gamme de systèmes déjà mis en place s’ajoute un ensemble de technologies : torches de soudage, capteurs, systèmes de commande, système d’aspiration et de filtration spécialement conçu sur-mesure. Ce dernier est équipé de deux hottes d’aspiration mobiles situées au-dessus des postes de soudage. Cela permet de rabattre les hottes afin de pouvoir retirer la pièce par le portique de déchargement. Une autre particularité réside dans les deux dispositifs de levage, permettant alors de remplacer facilement et en toute sécurité les bobines de fil de soudage.
Un projet mené à bien
La décision de choisir Yaskawa s’est imposée à l’issue d’un processus d’évaluation rigoureux, au cours duquel plusieurs fournisseurs se sont vu remettre le même cahier des charges technique. Le contrat a été attribué à Yaskawa en 2022. « Dès le premier jour, nous avons pu compter sur une équipe Yaskawa très professionnelle, qui nous a soutenus et accompagnés tout au long de la phase de projet », explique Jürgen Vizvary, chef de projet chez Liebherr.
Il a toutefois fallu un certain temps avant que le projet n’arrive à son terme au vu de l’ampleur de la tâche. C’est donc à l’automne 2025 que le système de soudage robotisé Yaskawa entièrement automatisé de l’usine Liebherr de Telfs a officiellement été mis en service.
Depuis lors, celle-ci a pleinement répondu aux attentes de Jürgen Vizvary et de ses collègues : « Cette nouvelle installation permet la production d’ensembles métalliques de composants complexes en grande série, où tous les processus de manipulation et d’assemblage, jusqu’à l’enlèvement du produit fini sont entièrement automatisés. Nous pouvons affirmer avec fierté que nous avons participé à un projet qui a réécrit une page de l’histoire de l’automatisation dans la construction métallique. »
EQUIP PROD • N°167 Septembre 2026