Des diamants pour une robinetterie parfaite

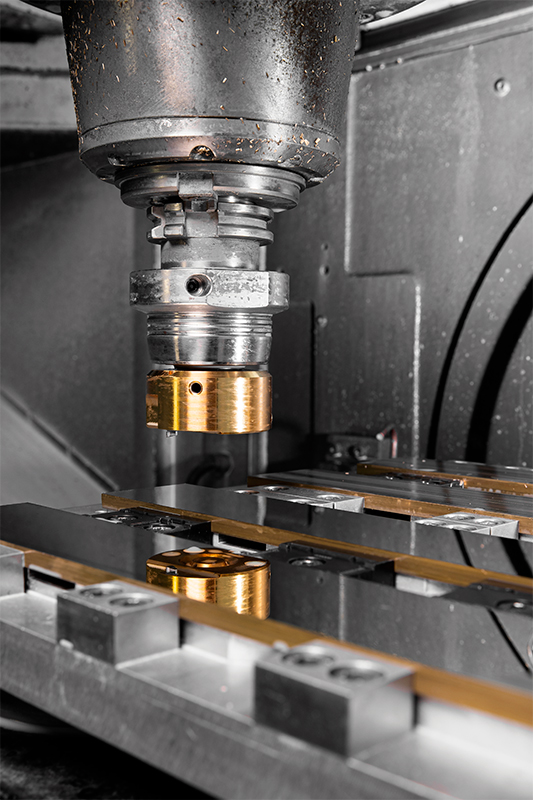
Pour RVB, fabricant belge de robinets haut de gamme, tous les robinets ne se valent pas. C’est la raison pour laquelle le directeur de production Louis-Philippe Gillieaux a choisi de miser sur des centres d’usinage CNC modernes et sur le travail artisanal. Afin de garantir la haute qualité de ses produits, il fait confiance aux outils diamantés de Horn pour les surfaces très brillantes.
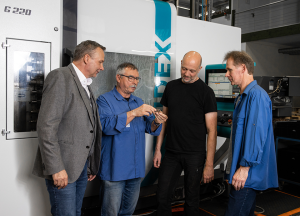
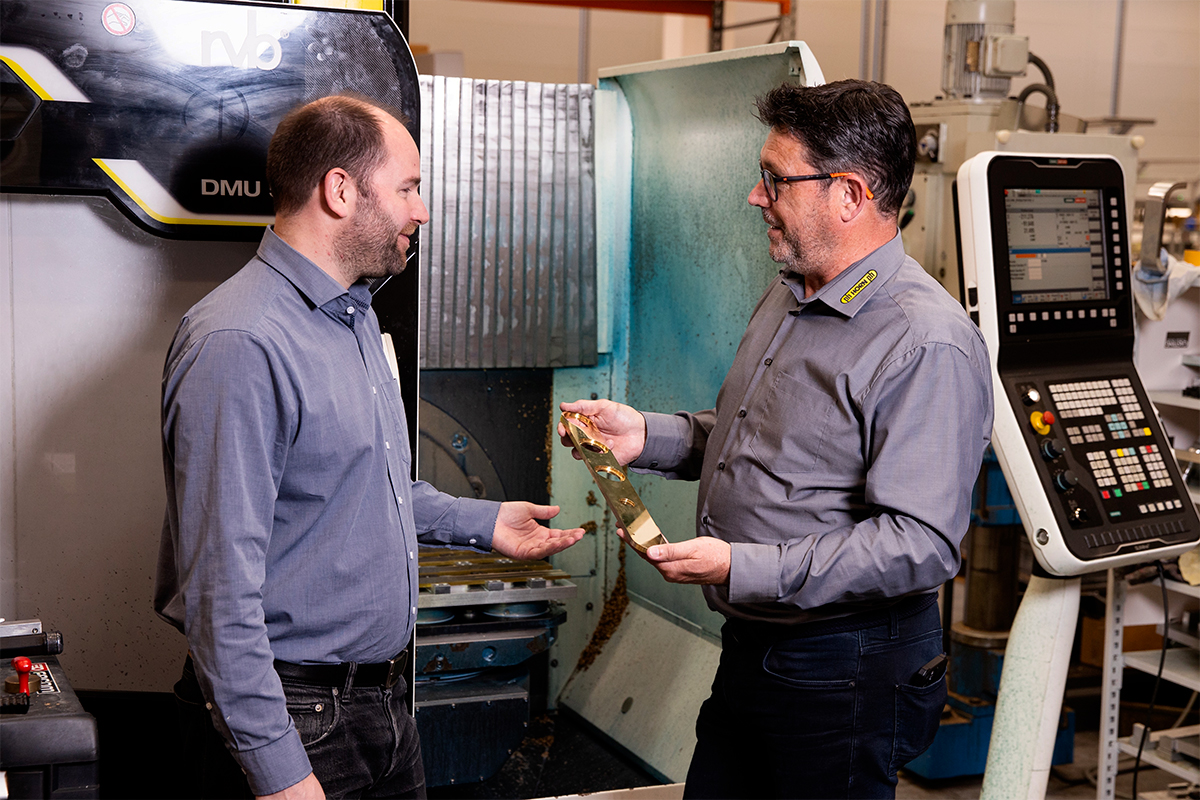
Le regard porté vers son parc de machines, Louis-Philippe Gillieaux est formel : en robinetterie, « la qualité de la surface est très importante. Elle doit être précisément cylindrique ou, pour les robinets plats, parfaitement plane. Seul problème, le polissage ne nous permet pas d’obtenir cette précision ». En effet, une surface polie reflète et brille, mais elle n’est pas plane. C’est pourquoi le polissage n’est pas un procédé de fabrication géométriquement exact, même s’il est effectué par une machine. Les meilleurs résultats de polissage possibles coûtent beaucoup de temps et d’argent.
« Trouver un bon polisseur est très difficile. C’est un travail que peu de gens veulent faire, car il est très exigeant », poursuit le directeur de production de cet atelier bruxellois. Pour améliorer encore la qualité de nos robinetteries haut de gamme, RVB recouvre alors ces pièces de robinetterie d’une couche de cuivre et de nickel avant de les chromer ou de les dorer, comme dans le passé.
Objectif ? Renforcer la brillance et l’impression de couleur ultérieure tout en améliorant l’adhérence de l’or et du chrome sur le matériau de base, le laiton, et ainsi contribuer à une durée de vie encore plus longue des robinets. « Le polissage permet certes d’obtenir une grande brillance, mais, comme toute personne qui s’y connaît un peu en polissage, ce n’est pas une méthode d’usinage géométriquement exacte. Un µm de trop sur une surface de réglage géométrique de la pièce en laiton détruit l’impression parfaite de la brillance miroir ultérieure. Ces défauts géométriques minimes sont particulièrement évidents sur les surfaces de poli miroir à symétrie de rotation ou sur les surfaces planes ».
Le recours à des diamants monocristallins
C’est pour ces raisons que Louis-Philippe Gillieaux et son équipe utilisent les outils MCD depuis plus de quinze ans. Les diamants monocristallins produisent des surfaces rendant un polissage ultérieur superflu. Le passage à la fabrication mécanique a ainsi permis d’améliorer la qualité et de réduire les coûts. « L’utilisation d’outils diamantés nous a permis de réduire considérablement le temps de fabrication », explique-t-il. Avant de passer aux systèmes d’outils diamantés de Horn, l’équipe utilisait des outils dans lesquels le diamant était directement brasé sur le support. En raison de la manipulation compliquée ainsi que de l’entretien coûteux des outils, ils ont cherché une solution d’outillage modulaire. Les arguments du technicien Horn Kees van Bers ont convaincu le responsable production et son équipe.
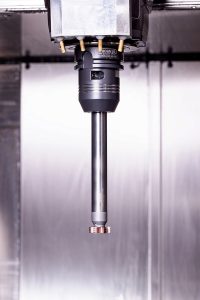
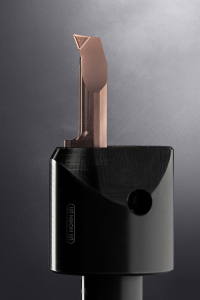
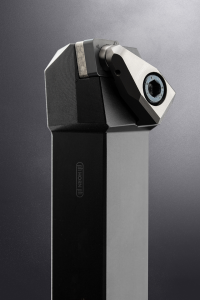
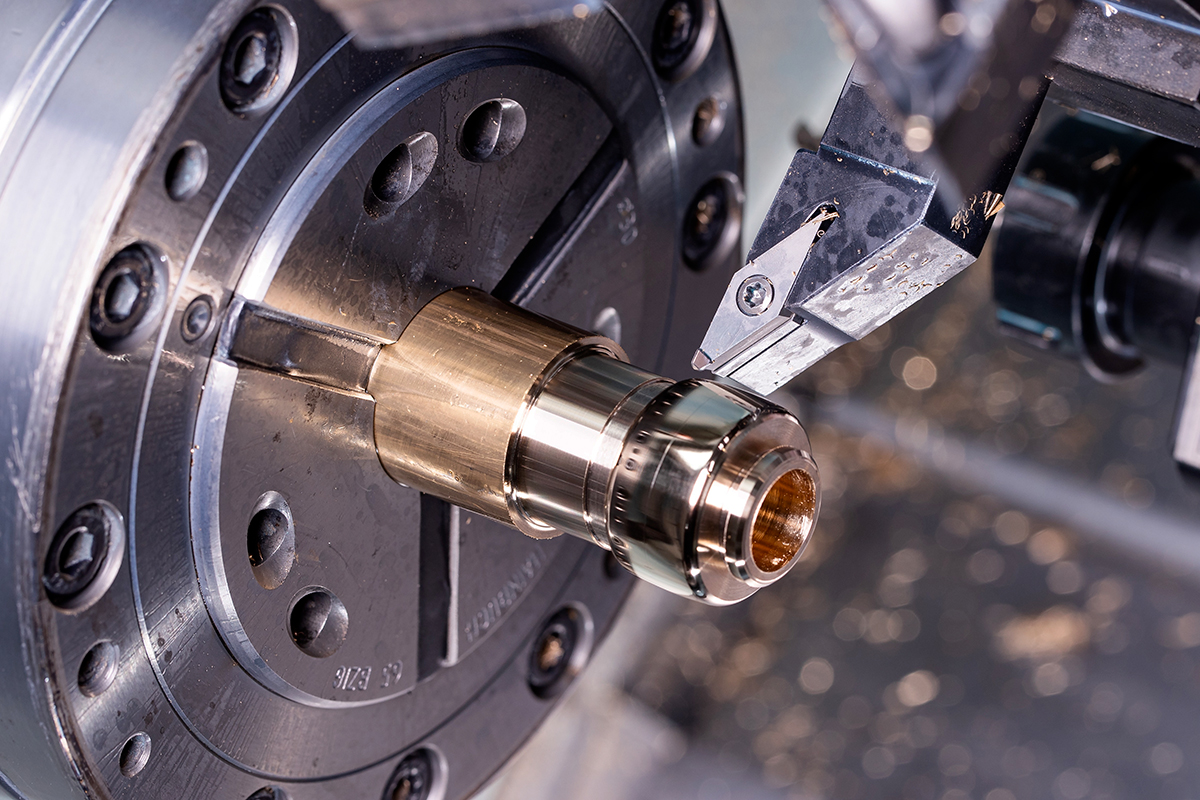
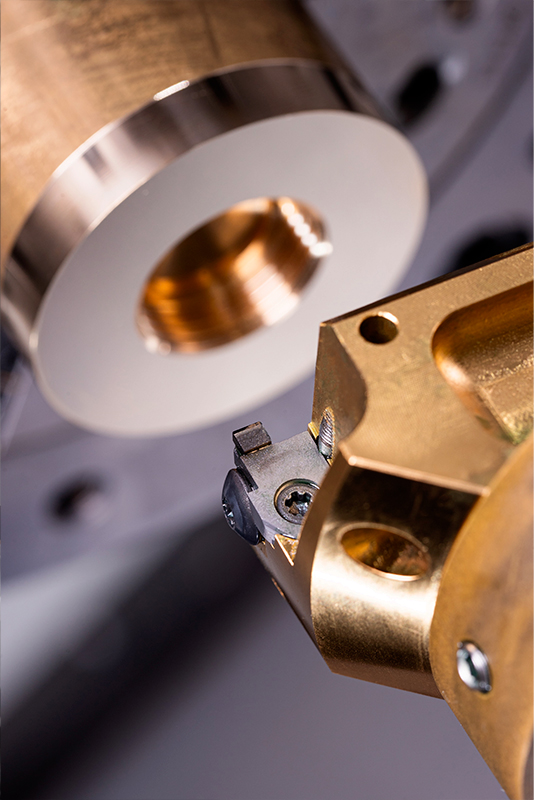
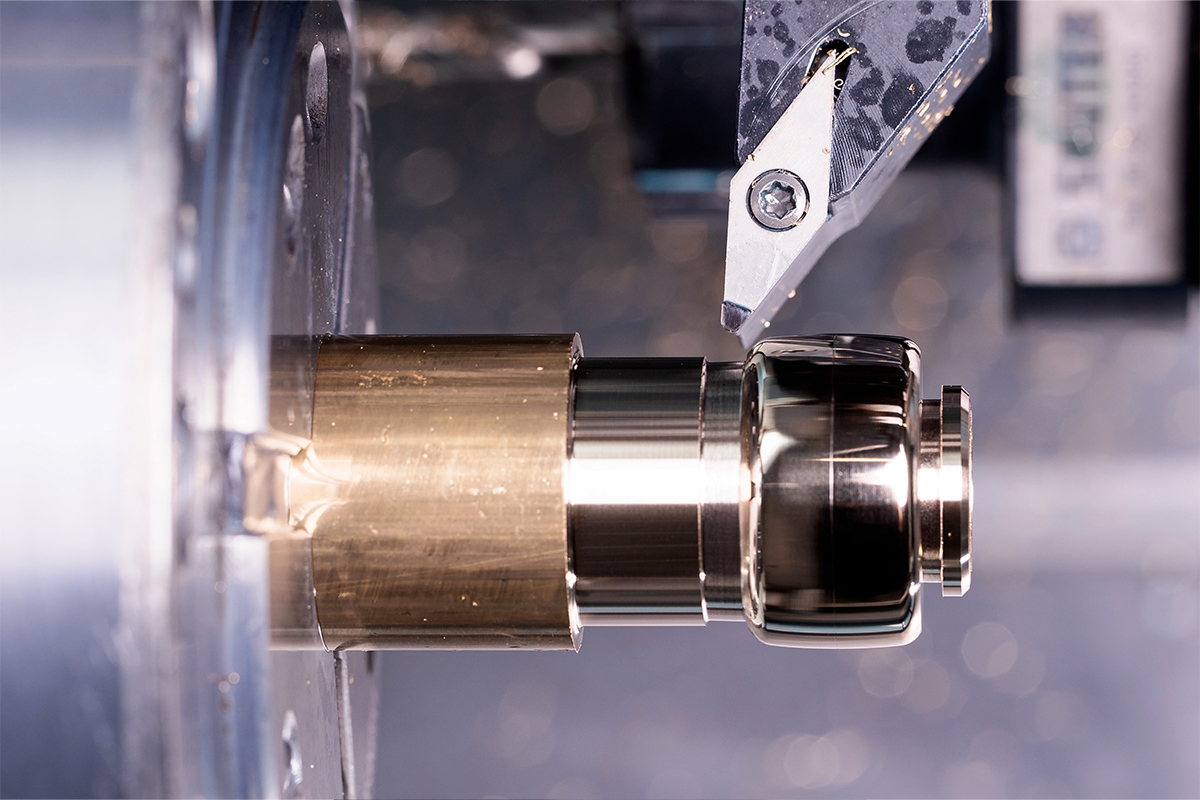
Ainsi, RVB mise aujourd’hui sur une large gamme d’outils Horn MCD. Les arêtes de coupe de haute qualité sont utilisées sur des machines CNC traditionnelles. « Pour le fraisage et le tournage de surfaces très brillantes, on n’a pas besoin de machines spéciales. C’est l’arête de coupe qui produit la qualité », explique van Bers. Outre les outils de tournage, Louis-Philippe Gillieaux utilise également des outils de fraisage MCD. « Au début, nous étions sceptiques en raison du coût élevé des outils de coupe, mais les performances et les résultats nous ont entre-temps totalement convaincus ».
Interrogé sur la durée de vie des systèmes d’outils, van Bers plaisante : « La durée de vie est ‘éternelle’ pour une passe d’environ 0,02 mm dans le matériau laiton. Si une lame s’émousse, elle peut être repolie jusqu’à vingt fois, avec la même durée de vie ‘éternelle’. Le plus grand danger pour les outils MCD est l’erreur de l’opérateur ».
Discipline reine de l’usinage
L’usinage haute brillance avec MCD fait partie des disciplines reines de l’usinage par enlèvement de copeaux avec des arêtes de coupe géométriquement déterminées. Deux centièmes de millimètre de surépaisseur de finition séparent une très bonne surface d’une surface parfaite avec un brillant spéculaire. Le spectre d’utilisation est très large.
Le processus de fabrication est utilisé dans de nombreux secteurs. Dans l’industrie de la bijouterie, les outils assurent la brillance, par exemple lors de la fabrication des parties visibles d’une montre-bracelet haut de gamme et de la plupart des alliances. Lors de la fabrication de miroirs pour les télescopes spatiaux, la précision presque parfaite de la forme de la surface du miroir fraisé garantit une vue sans distorsion de l’espace. Des outils diamantés ont été utilisés pour la fabrication de presque toutes les aides visuelles, qu’il s’agisse de lunettes ou de lentilles de contact. Une autre application possible est la fabrication d’outils, de modèles et de moules. Ici, il est possible d’économiser des travaux de polissage complexes et coûteux. La liste peut s’allonger, notamment dans la technique médicale où ces systèmes d’outils sont bien établis.
Pour obtenir des états de surface avec un brillant spéculaire, la qualité de l’arête de coupe de l’outil joue un rôle décisif. La qualité de l’arête de coupe se reflète dans la surface à usiner. L’affûtage final ou le polissage de l’arête de coupe MCD s’apparente à un travail d’artisan. Comme pour la taille d’un diamant, la finition de l’arête de coupe d’un outil de coupe haute brillance se fait à la main avec une pince à affûter. Des tables d’affûtage sur coussin d’air avec un plateau en granit massif permettent d’obtenir des conditions optimales pour l’affûtage des tranchants. Pour le contrôle optique, on utilise un microscope avec un grossissement de 200 fois. Sous ce grossissement, l’arête de coupe doit être absolument exempte d’entailles. Le tranchant ainsi obtenu a un rayon maximal de 0,0002 mm. Pour la rectification des fraises sphériques MCD destinées à l’enlèvement de matière à haute brillance sur des surfaces libres, Horn a développé une rectifieuse spéciale qui permet de rectifier les rayons les plus petits avec un processus fiable.
Diamants synthétiques
Pour équiper ses outils MCD, le carburier allemand mise sur des diamants MCC d’une grande pureté. Ces pierres monocristallines sont obtenues par le procédé CVD. La source de carbone est constituée de différents gaz, principalement du méthane, qui se déposent au cours du processus et font croître le diamant. Les diamants se caractérisent par leur couleur cristalline ou légèrement brunâtre, selon leur épaisseur. Un grand avantage de ce procédé est la longueur d’arête possible des pierres. Ainsi, il est possible de réaliser de longs placements avec, par exemple, une longueur d’arête de coupe de 30 mm. Pour de tels outils, il fallait auparavant recourir à des diamants naturels, ce qui était difficilement réalisable en raison de leur prix élevé, de leur disponibilité et des inclusions naturelles.
Les outils MCD sont utilisés chez RVB dans plus de cinquante pièces de robinetterie différentes. Le design des différentes séries de robinets a été conçu par des designers internationaux. « Le design est la caractéristique la plus importante pour une concurrence réussie », explique Louis-Philippe Gillieaux. Pour ce faire, RVB travaille en étroite collaboration avec des artistes de renom. « Les designers nous contactent avec leurs idées. Si elles correspondent à notre ADN et sont techniquement réalisables, nous les mettons en œuvre dans une série ».
Le partenariat entre RVB et le carburier existe depuis plus de quinze ans. Outre les outils MCD, l’équipe utilise également des outils Horn pour l’alésage intérieur et le tronçonnage. « Quelle que soit la demande pour laquelle nous contactons Horn, on nous présente toujours la solution qui nous convient. Le service ne s’arrête pas après la vente. Les techniciens Horn restent à l’écoute jusqu’à ce que le processus de fabrication fonctionne parfaitement ».
EQUIP PROD • N°167 Septembre2026