Redéfinir les performances dans le fraisage des composites

Les matériaux composites sont une révolution pour l’Industrie, mais leur usinage reste un défi permanent. Dans cet article, Liam Haglington, Product Manager pour les fraises en carbure monobloc chez Sandvik Coromant, explique comment les avancées en matière de conception d’outils et d’ingénierie des matériaux aident les fabricants à repousser les limites du fraisage de composites abrasifs.
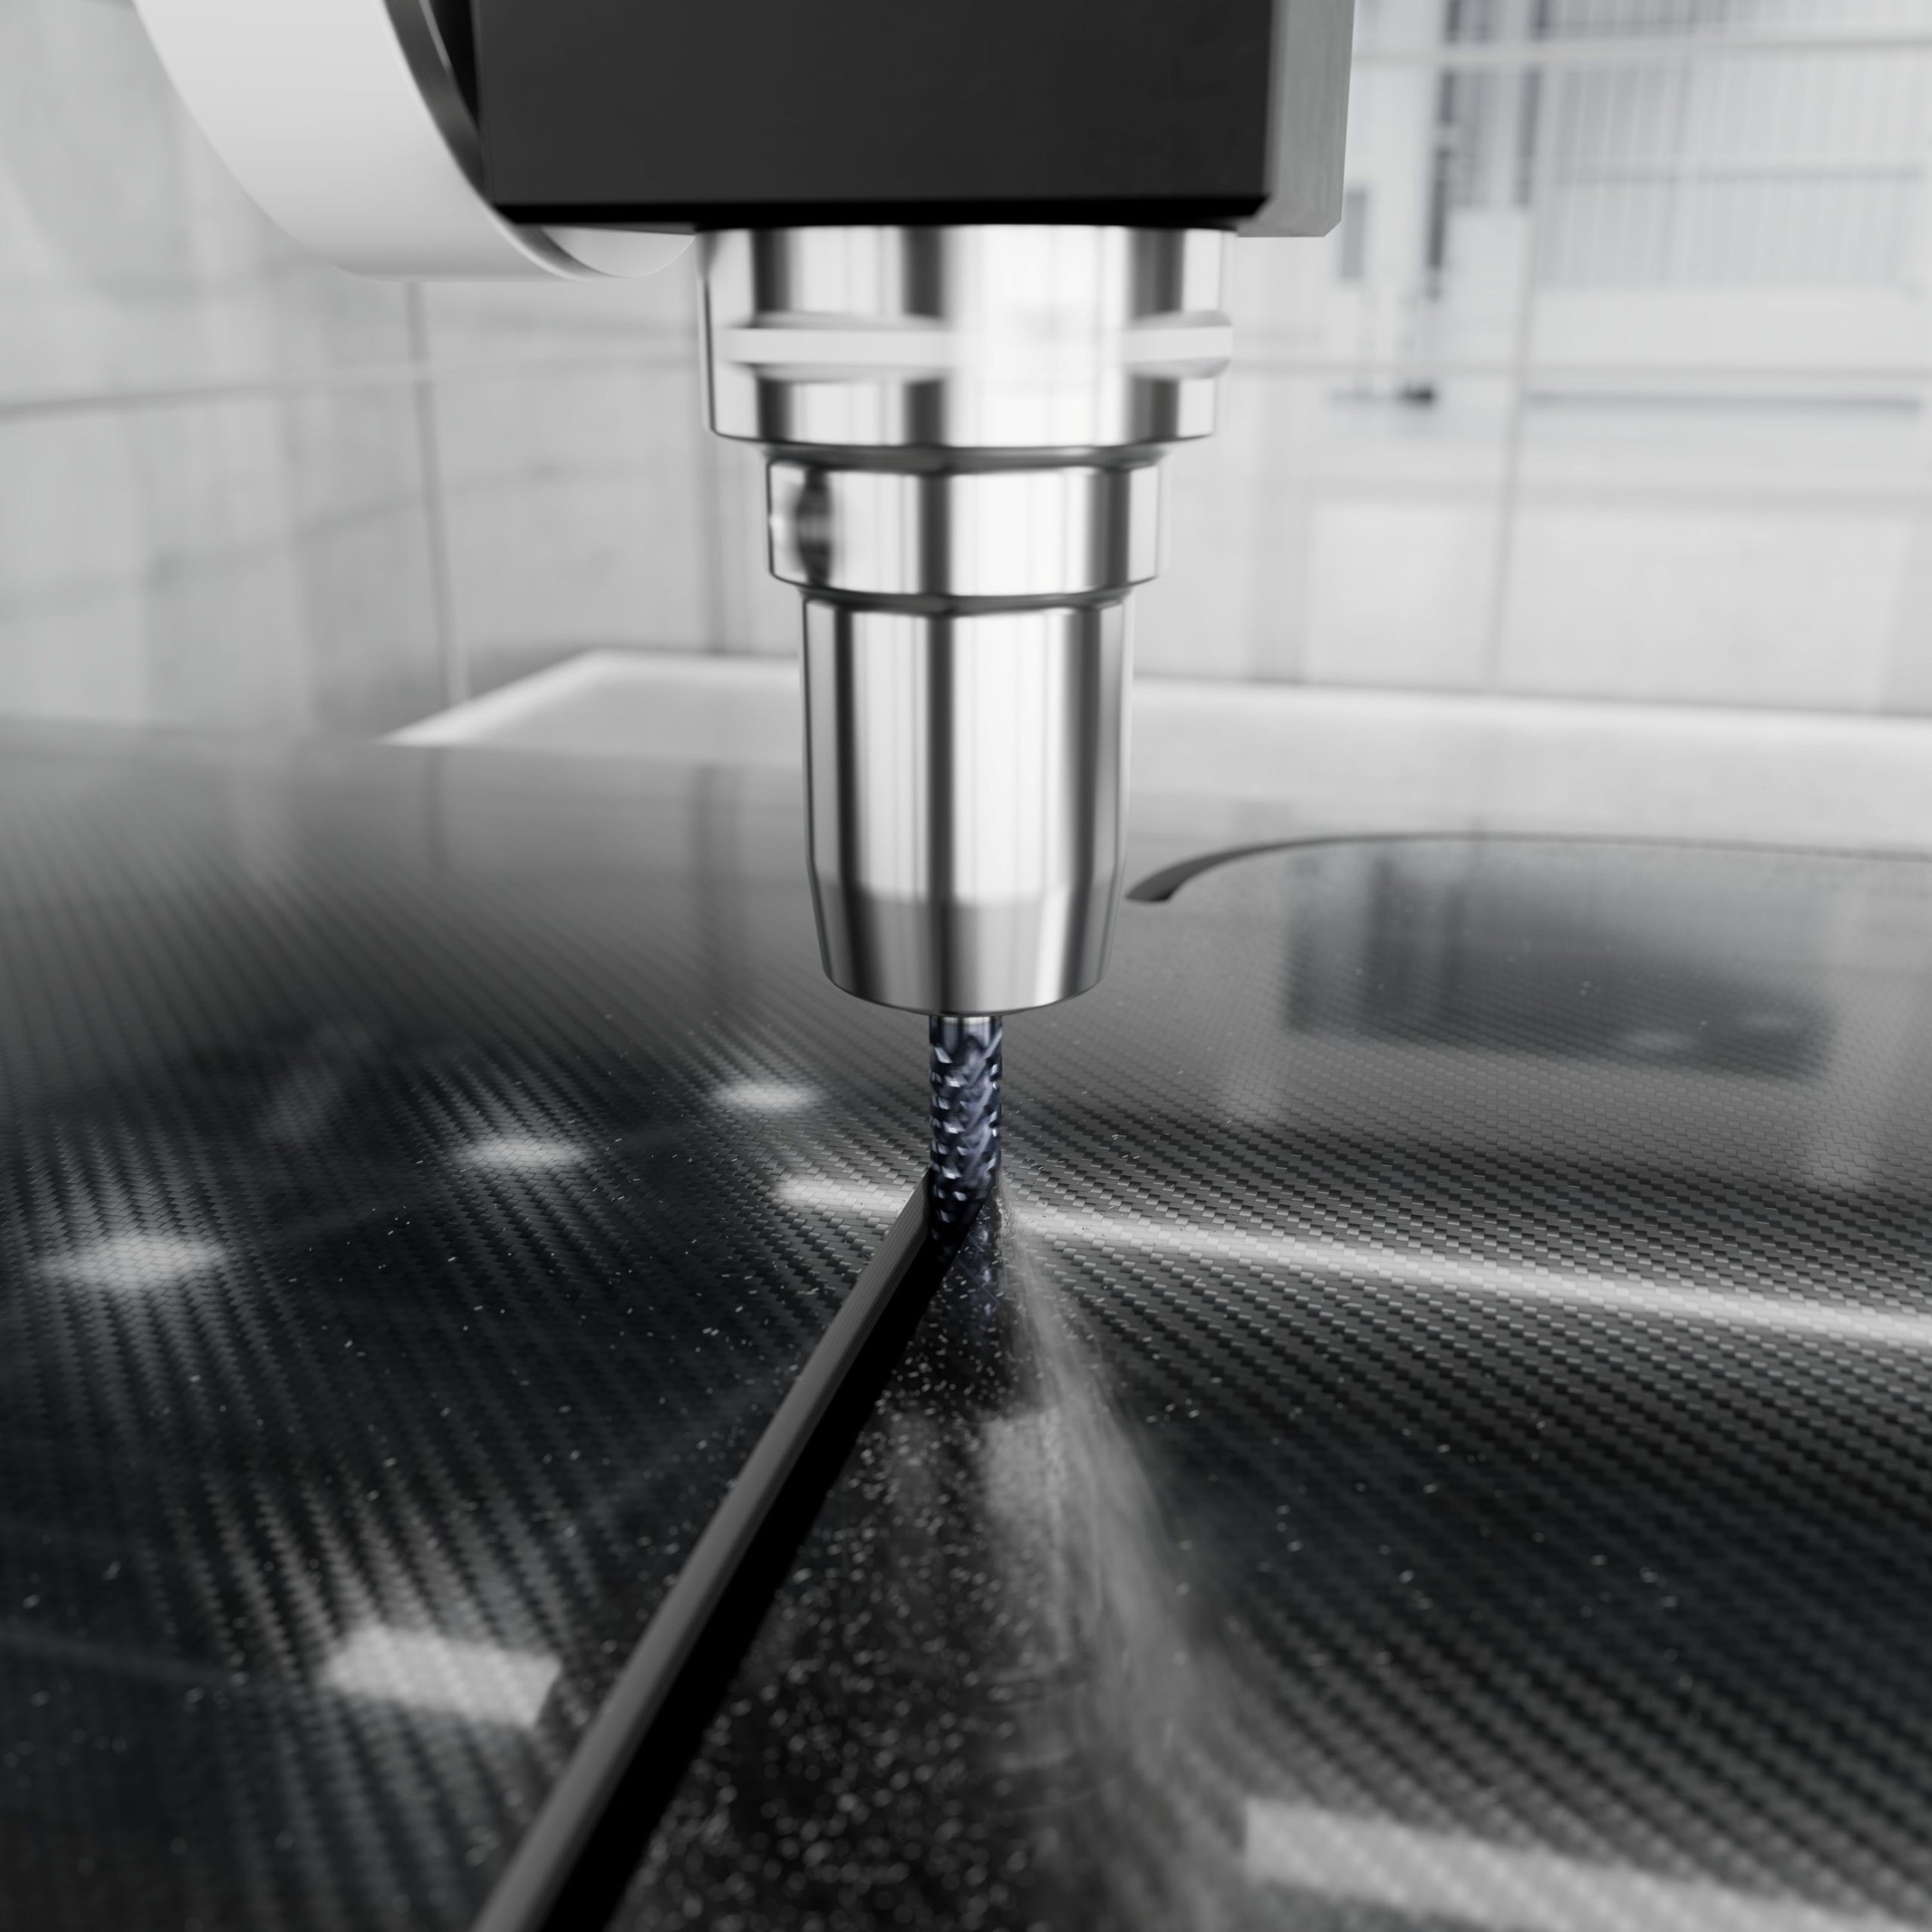
L’usinage des composites diffère fortement de celui des métaux. Les composites associent des fibres rigides et abrasives à une matrice de résine plus souple, et chaque variation de l’orientation des fibres modifie le comportement du matériau pendant la coupe. Ce qui semble uniforme en surface est en réalité un environnement en perpétuelle évolution pour l’outil.
Cette variabilité est à l’origine de défauts bien connus tels que le délaminage, l’arrachement de fibres et les irrégularités de surface. Les défauts peuvent entraîner des rebuts, des reprises et des coûts supplémentaires, en particulier dans les secteurs où les exigences de qualité sont les plus strictes. La sensibilité à la chaleur ajoute une difficulté supplémentaire. La gestion de la chaleur constitue également un défi majeur et influence directement la qualité des pièces ainsi que la durée de vie de l’outil.
Concevoir la solution : CoroMill Plura composite 2P350
Pour répondre à ces exigences, il faut un outil conçu non seulement pour couper le matériau, mais aussi pour contrôler la façon dont les fibres se séparent et l’évolution de l’usure au fil du temps. La CoroMill Plura composite 2P350 a été développée dans cet objectif.
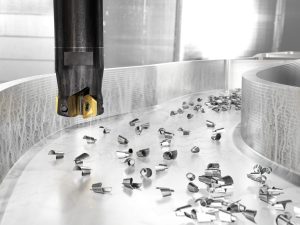
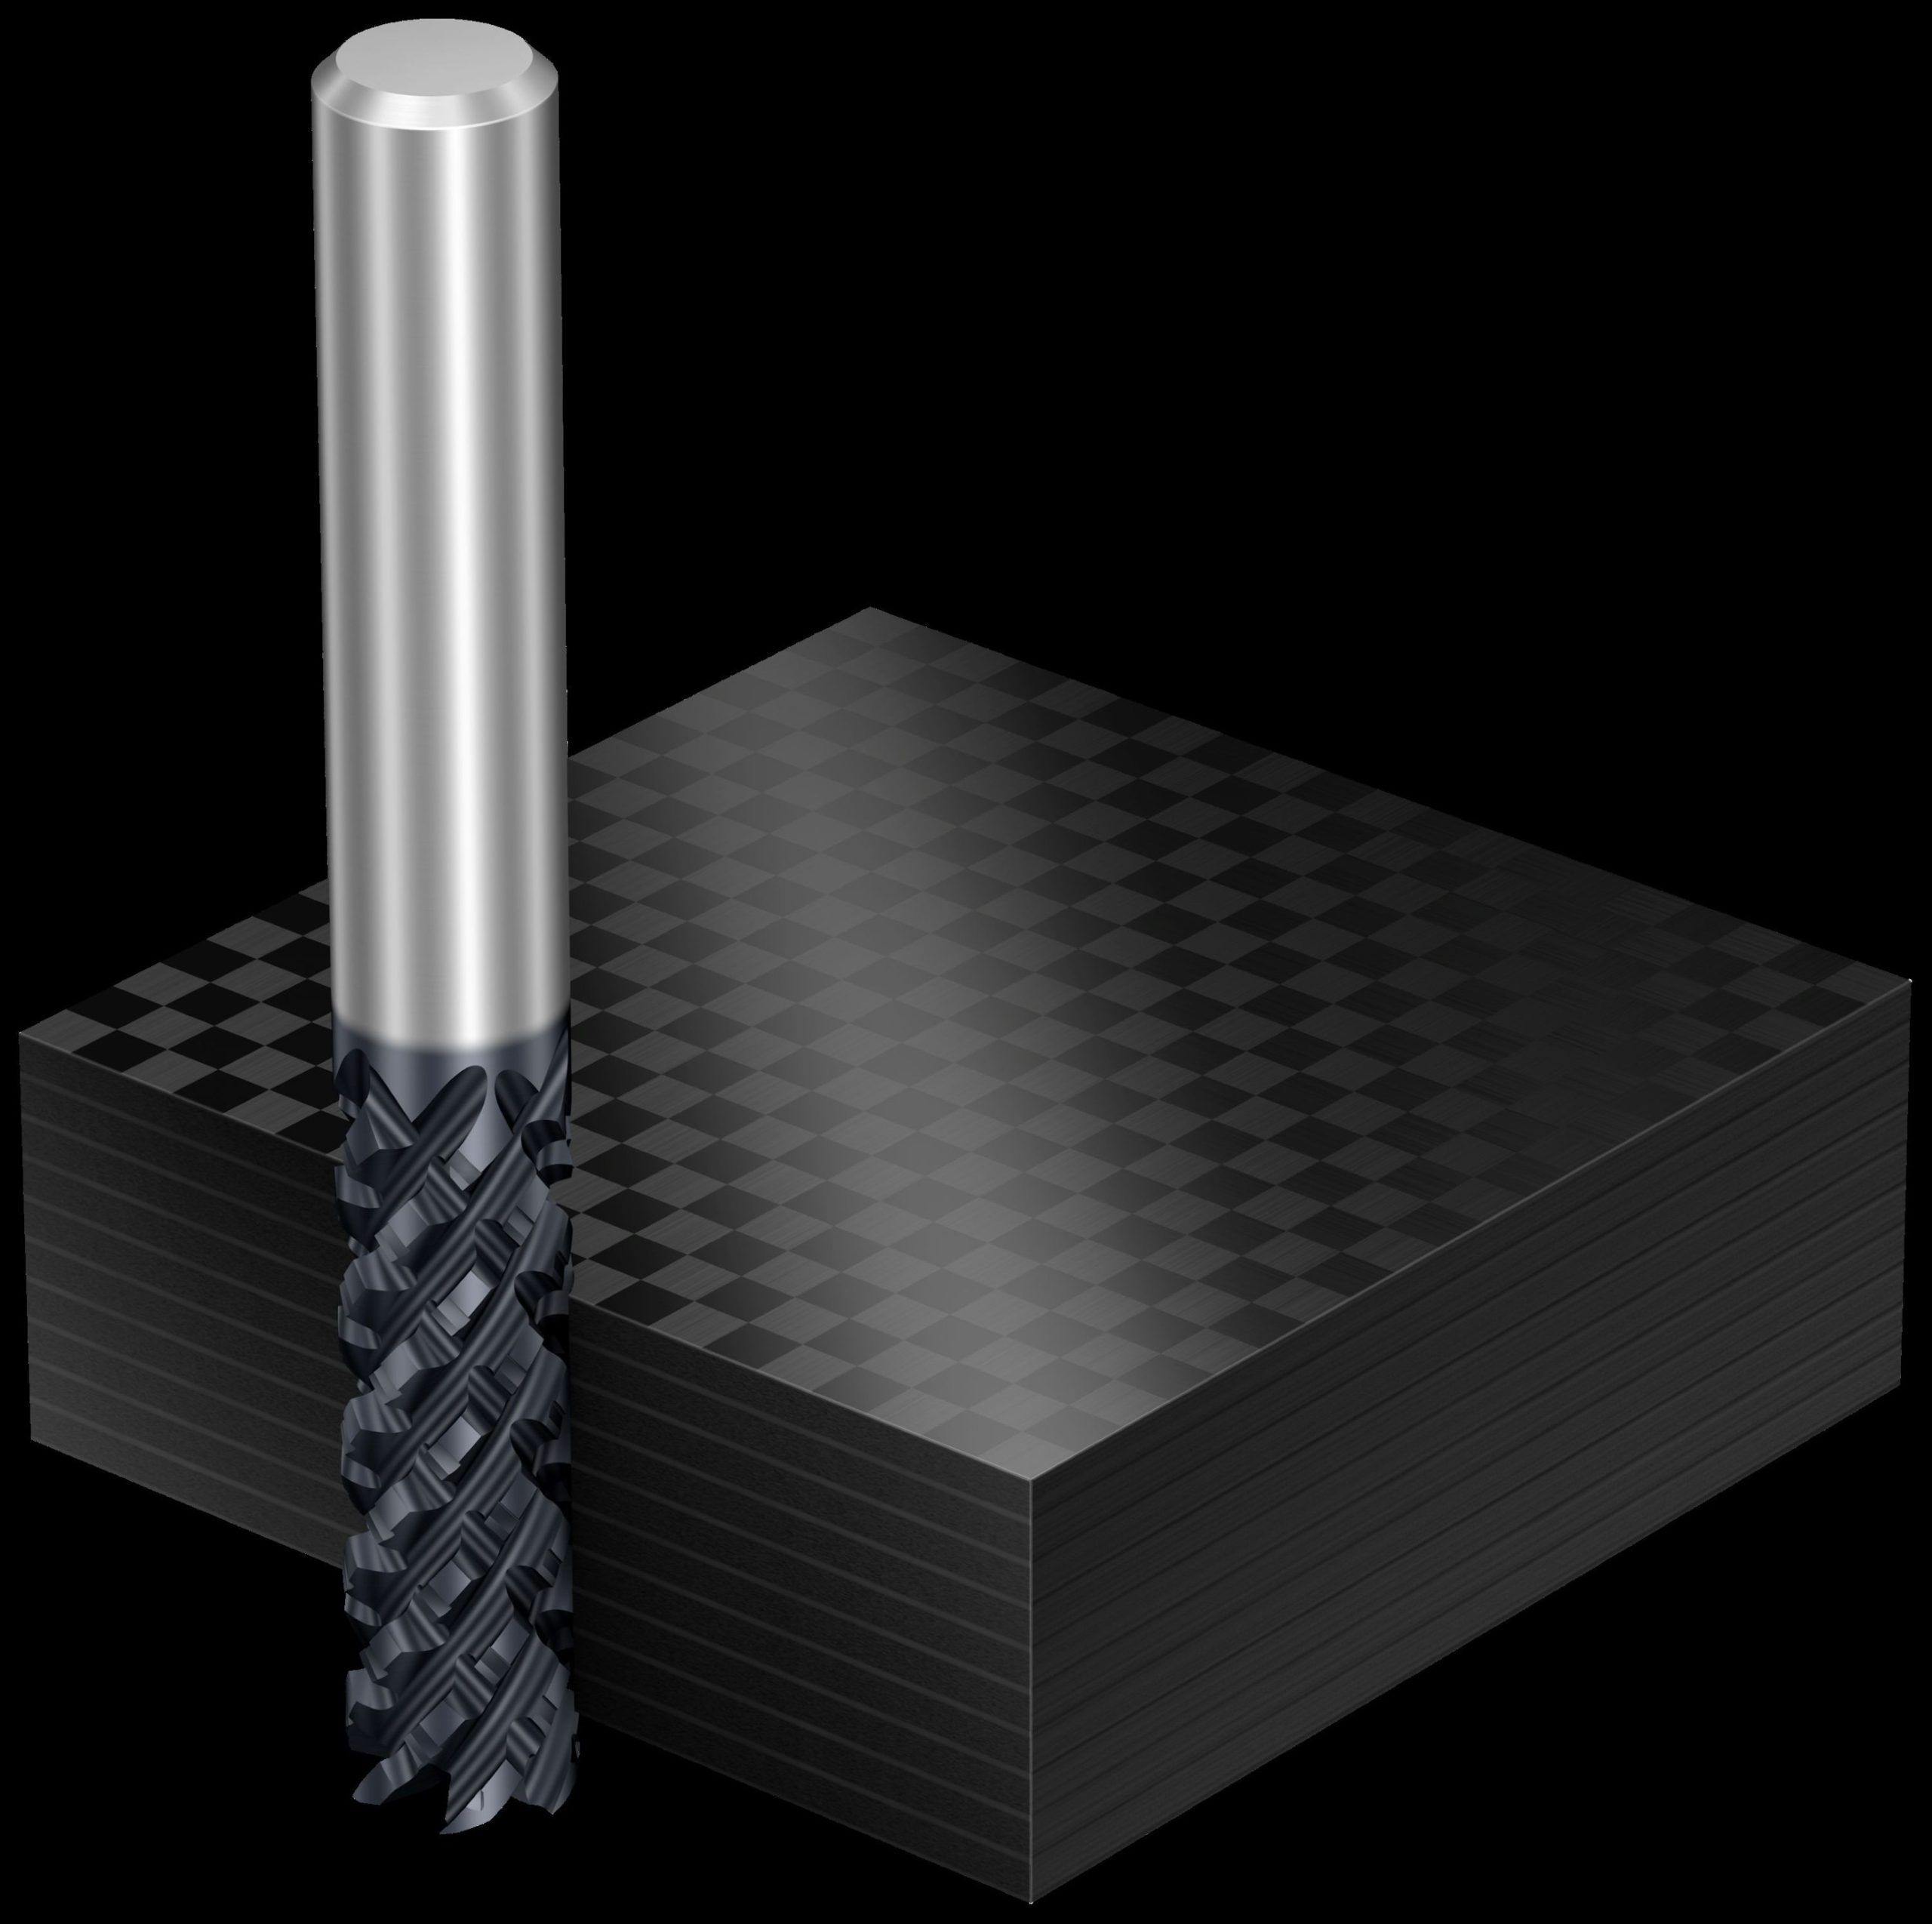
Au cœur de la 2P350 se trouve un mécanisme de coupe double original. Contrairement aux fraises en bout conventionnelles, elle sectionne proprement les fibres au lieu de les arracher. Une arête guide les fibres tandis que l’autre les coupe, ce qui stabilise le stratifié et contribue à prévenir le délaminage.
La géométrie de l’outil a été optimisée afin d’offrir une productivité élevée. D’importants volumes de goujures assurent une évacuation efficace de la poussière et des fibres détachées générées pendant la coupe. Leur élimination rapide réduit le risque de recoupe et contribue à maintenir une coupe stable et propre.
La puissance de la nuance O2AD
La géométrie seule ne suffit toutefois pas à relever tous les défis des applications impliquant des composites abrasifs. La fiabilité de l’arête doit également résister à une exposition permanente aux fibres de renforcement. D’où l’importance de la nuance O2AD.
La nuance O2AD associe une ingénierie avancée des matériaux à un épais revêtement diamant CVD à forte adhérence. Les essais réalisés en interne et sur le terrain montrent que la durée de vie de l’outil a pratiquement doublé par rapport à l’ancienne nuance O12M. Dans une application aéronautique portant sur une pièce d’aile d’avion usinée à sec avec aspiration sur un portique 5 axes, la nuance O2AD a permis de doubler la durée de vie de l’outil par rapport à la nuance O12M (à conditions de coupe égales). Le profil d’usure reste prévisible et progressif. Les fabricants peuvent ainsi augmenter les paramètres de coupe en toute confiance tout en réduisant les rebuts et les changements d’outil. Les économies sont concrètes grâce à des périodes d’usinage plus longues, une réduction des stocks d’outils et une diminution des temps d’arrêt.
Ces avancées montrent comment les progrès réalisés en géométrie d’outil et en ingénierie des matériaux permettent de rendre l’usinage des composites plus stable, prévisible et productif.
EQUIP PROD • N°167 Septembre2026