1-Logo_principal-blanc
Logo_verctical-blanc_300px
  • Accueil
  • Lire la revue
  • Guide des nuances
  • Contact
S'abonner
✕
  • Accueil
  • Lire la revue
  • Guide des nuances
  • Contact
  • Rubriques
    • Actualités
    • Machine
    • Lubrifiant
    • Outil Coupant
    • Impression 3D
    • Mesure et contrôle
    • Progiciel
    • Équipement
    • Automatisation
    • Soudure
    • Guides des Nuances
  • Dossiers
    • Dossier Aéronautique
    • Dossier Automatisation
    • Dossier Automotive
    • Dossier Décolletage
    • Dossier Défense
    • Dossier Environnement
    • Dossier Industrie 4.0
    • Dossier Mécanique générale/de précision
    • Dossier Médical/Micro Mécanique
    • Dossier Réctification
    • Dossier Tôlerie
  • Interviews / Vidéos
  • Agenda
✕
  • Rubriques
    • Actualités
    • Machine
    • Lubrifiant
    • Outil Coupant
    • Impression 3D
    • Mesure et contrôle
    • Progiciel
    • Équipement
    • Automatisation
    • Soudure
    • Guides des Nuances
  • Dossiers
    • Dossier Aéronautique
    • Dossier Automatisation
    • Dossier Automotive
    • Dossier Décolletage
    • Dossier Défense
    • Dossier Environnement
    • Dossier Industrie 4.0
    • Dossier Mécanique générale/de précision
    • Dossier Médical/Micro Mécanique
    • Dossier Réctification
    • Dossier Tôlerie
  • Interviews / Vidéos
  • Agenda
✕
            Aucun résultat Voir tous les résultats

            L’usinage haute performance du titane par Ceratizit

            22 septembre, 2026
            n167Outil CoupantCERATIZITCERATIZIT GROUPDossier Aéronautique

            Le titane conserve sa résistance… mais aussi sa chaleur, ce qui pose de nombreux défis aux usineurs, à commencer par l’instabilité du process, la durée de vie plus courte des outils ou encore le besoin de retoucher les pièces lorsque celles-ci ne sont pas envoyées au rebut. Pour ce faire, le carburier Ceratizit a lancé une famille de nuances entièrement dédiée au titane.

            Dans un avion, aucun métal structurel n’inspire autant confiance que le titane. Il conserve sa résistance là où l’aluminium s’affaiblit, et s’associe à la fibre de carbone, là où l’aluminium ne le peut pas : pas de corrosion galvanique, pas de conflit lié à la dilatation thermique. C’est pourquoi le titane relie certains panneaux en matériaux composites et occupe une part croissante de la structure à chaque nouvelle génération.

            Mais pour ceux qui l’usinent, ces mêmes raisons constituent un problème. Le titane est un mauvais conducteur de chaleur, la zone de coupe ne peut donc pas évacuer l’énergie introduite. La température s’accumule au niveau de l’arête de coupe de l’outil au lieu de s’échapper avec le copeau et dans la matière. Ajoutez à cela une surface qui s’écrouit et un certain retour élastique qui augmente le frottement contre la face de dépouille : le titane met à rude épreuve tout outil.

            En production, ces principes physiques se traduisent par des problèmes opérationnels : des processus instables, une usure élevée des outils, une durée de vie imprévisible, des rebuts et des retouches sur des pièces présentant une valeur importante avant même avoir été usinées.

            Le rôle indispensable du contrôle

            Le titane ne met pas seulement les outils à rude épreuve. Il met également au défi les départements des méthodes et de la production, les obligeant à trouver de nouvelles solutions. Ce matériau nécessite donc un contrôle : de la chaleur, de la durée de vie de l’outil, de la fiabilité du processus. Avec une conductivité thermique de 6,7 W/mK, soit environ un dixième de celle de l’acier, et jusqu’à 90 % du brut usiné sous forme de copeaux, le contrôle n’est pas une simple caractéristique du produit. C’est une discipline d’ingénierie, qui se construit décision après décision. Quel en est l’enjeu ?

            Une pièce en titane arrive à l’opération finale après avoir accumulé des semaines de valeur ajoutée : forgeage, manutention, qualification, heures-machine. Lorsque le processus n’est pas maîtrisé, tous ces efforts sont menacés. Pas seulement la plaquette !
            Ceratizit---photo-1
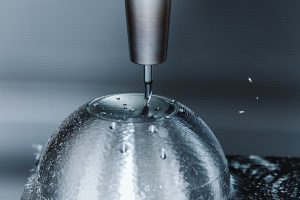
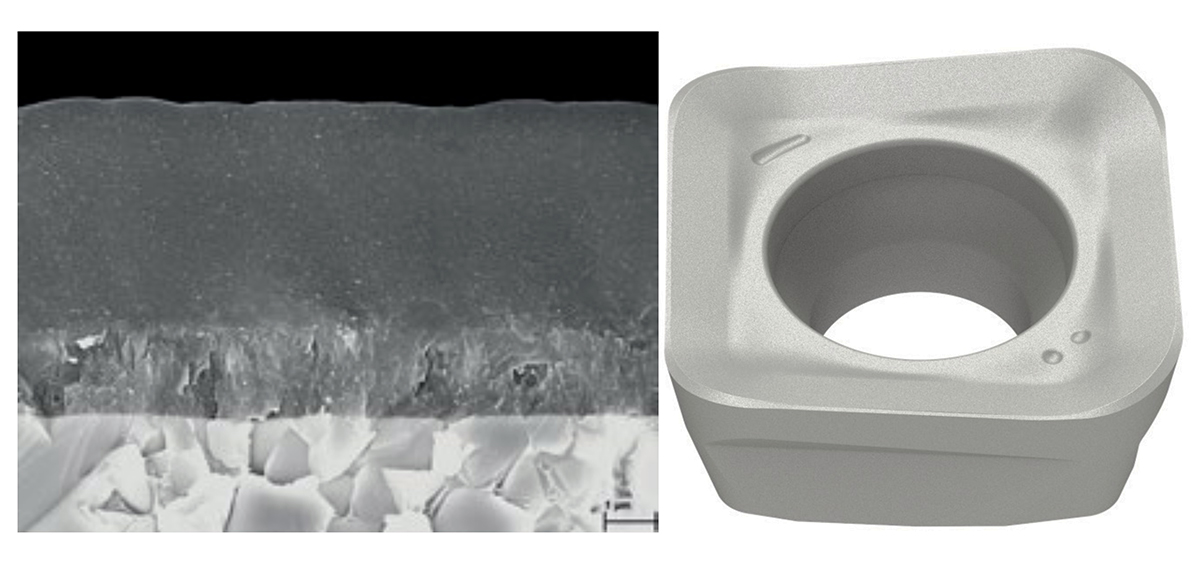
            Vue en coupe d’une plaquette de nuance CTC5240. Revêtement en TiB₂ d’une dureté de 44 GPa, soit la moitié de celle du diamant. Le substrat en carbure conduit la chaleur quinze fois mieux que le titane qu’il coupe.

            CTC5240 : une nuance qui existe parce que le titane l’exige

            La CTC5240 n’est pas issue d’une famille de nuances existante et n’a pas été optimisée pour un matériau supplémentaire. Celle-ci a été conçue spécialement pour le titane, introduite pour le fraisage des superalliages se trouvant sur les avions : Ti-6Al-4V, Ti-5553, Ti-6242.

            L’usinage génère de la chaleur plus rapidement que le titane ne peut la dissiper. L’endroit où cette chaleur s’accumule détermine la durée de vie de l’outil. L’accent n’a pas été mis sur des performances de pointe. Il s’agit plutôt d’une gestion contrôlée de la chaleur et d’une stabilité de coupe optimale : un substrat spécialement conçu pour le titane plutôt qu’un carbure polyvalent adapté, une architecture de revêtement brevetée agissant comme une barrière thermique contre la chaleur générée, et une ténacité privilégiée par rapport à une dureté maximale.

            L’ébauche de pièces forgées implique des coupes interrompues, une arête fragile ne résiste pas à ce type d’usinage, or rien de tout cela n’apparaît sur une photo de catalogue. Cela se concrétise sur la machine : une usure progressive plutôt que subite, une durée de vie de l’outil suffisamment stable pour permettre une planification, et un processus qui s’applique aux pièces où un seul composant mis au rebut coûte plus cher qu’une année d’utilisation de plaquettes.

            Le CTC5240 constitue la base, et les performances du système A211-DC découlent de la manière dont la nuance, le revêtement et le corps de la fraise fonctionnent ensemble. Conçu spécifiquement pour l’usinage du titane, l’A211-DC utilise le substrat CTC5240 au revêtement breveté à double couche CVD-TiB₂ de 4 microns qui agit comme une barrière thermique, réduisant le transfert de chaleur et limitant l’usure par diffusion au niveau de l’arête de coupe. Le substrat à micro-grains privilégie la ténacité à la dureté maximale, ce qui permet aux plaquettes de résister aux conditions difficiles et aux conditions d’engagement variables typiques des composants aérospatiaux en titane forgé.

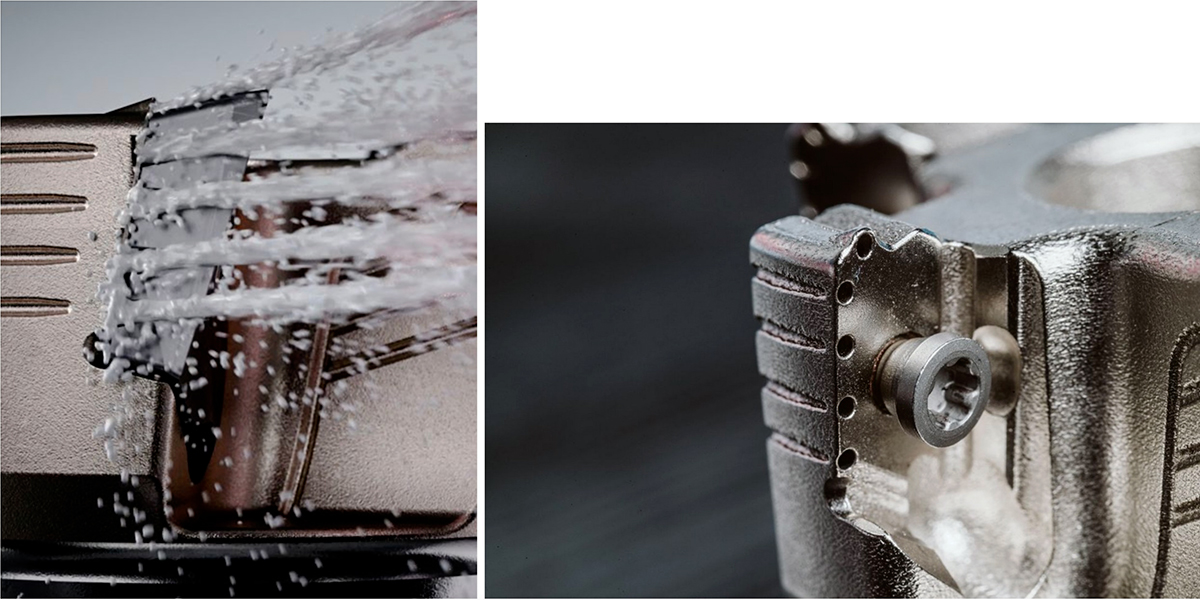
            La manière dont la fraise combat la chaleur pendant l’usinage est tout aussi importante. En plus de diriger le fluide de coupe vers la face de coupe, l’A211-DC le canalise à travers le corps de la fraise et l’achemine directement vers chaque logement de plaquette au niveau de la dépouille, contribuant ainsi à évacuer la chaleur sans choc thermique. Il en résulte ainsi un système de fraisage conçu pour relever le plus grand défi posé par le titane : le contrôle de la température.

            Ensemble, la nuance CTC5240 et la conception de la fraise A211-DC garantissent une usure prévisible, une durée de vie prolongée de l’outil et une stabilité du processus sur des alliages aérospatiaux tels que le Ti-6Al-4V, le Ti-5553 et le Ti-6242. Combinaison d’une fiabilité maximale et de performances de pointe.
            Ceratizit---photo-2
            Ceratizit MaxiMill A211-DC : Une charge thermique réduite sur la plaquette,une stabilité du processus qui se maintient tout au long de son usage, une durée de vie de l’outil prévisible plutôt qu’une arête de coupe qui cède sans préavis.

            EQUIP PROD • N°167 Septembre2026

            Partager

            Plus d'articles sur CERATIZIT

            29 septembre, 2022
            Ceratizit
            Ceratizit - photo 1
            29 septembre, 2022
            Une chaîne d’approvisionnement stable pour renforcer l’avenir de l’usinage
            Ceratizit---photo-1a
            29 septembre, 2022
            Une nouvelle fraise d’ébauche AluLine pour des performances maximales dans l’usinage de l’aluminium
            Ceratizit---photo-1
            29 septembre, 2022
            MaxiMill – S-Power : un usinage des fontes sans effort grâce à un grand nombre de dents
            Ceratizit---photo-1
            29 septembre, 2022
            Une gamme de fraises entièrement équipées pour l’usinage des alliages à base de nickel et de titane
            Ceratizit---photo-1
            29 septembre, 2022
            Ceratizit investit dans le fournisseur de plateforme Spanflug
            ceratizit_tableau
            29 septembre, 2022
            Ceratizit
            Ceratizit---photo-1
            29 septembre, 2022
            Ceratizit lance un foret pilote paréà toutes les éventualités
            Grâce à une large gamme de corps d’outils et de plaquettes, le système MaxiMill – Slot-SNHX couvre un large éventail d’épaisseurs de coupe (6 à 16 mm) et de diamètres (50 à 200 mm), tout en garantissant un usinage optimisé en termes de coûts.
            29 septembre, 2022
            Un nouveau système de fraises scie 3 tailles doté de caractéristiques de coupe douce
            29 septembre, 2022
            Des micro-fraises de haute précision pour les petits composants complexe

            Dans la même revuen167

            • Citizen---photo-1
              22 septembre, 2026

              L’usinage des pièces de connectique à l’honneur sur Micronora 2026

            • WFL---photo-1
              22 septembre, 2026

              La précision comme ADN depuis plus de trois générations

            • Pemtec - photo
              22 septembre, 2026

              « Pemmer », ou savoir comment usiner autrement

            • renishaw_tableau
              22 septembre, 2026

              Renishaw

            Tous les articles

            Dossier Aéronautique

            • 17 octobre, 2022

              Recyclage du lubrifiant : recette gagnante pour Mecaprec

            • fanuc1
              9 octobre, 2025

              Fanuc lève le voile sur les premières applications industrielles de l’automatisation aéronautique de nouvelle génération

            • 14 juin, 2023

              Fuzzy Logic et Visionic, partenaires dans l’automatisation du nettoyage des pièces complexes dans l’aéronautique

            • Moteur électrique ENGINeUS ©Anthony Guerra - Safran
              24 février, 2025

              Safran obtient la certification par l’EASA du premier moteur électrique pour les nouvelles mobilités aériennes

            Tous les articles

            Logo_verctical_blanc

            Le magazine technique des équipements de production industrielle

            Nos coordonnées

            Immeuble Rencontre
            2 rue Henri Spriet
            14120 Mondeville

            À propos

            Lire la revue

            S'abonner gratuitement

            Qui sommes-nous ?

            S'inscrire à la newsletter


              © 2025 | Site réalisé par la société Promo Salons | CGU